- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Lar
>
Produtos > Fundição sob pressão > Fundição sob pressão de liga de zinco > Tubo de escape de fundição sob pressão


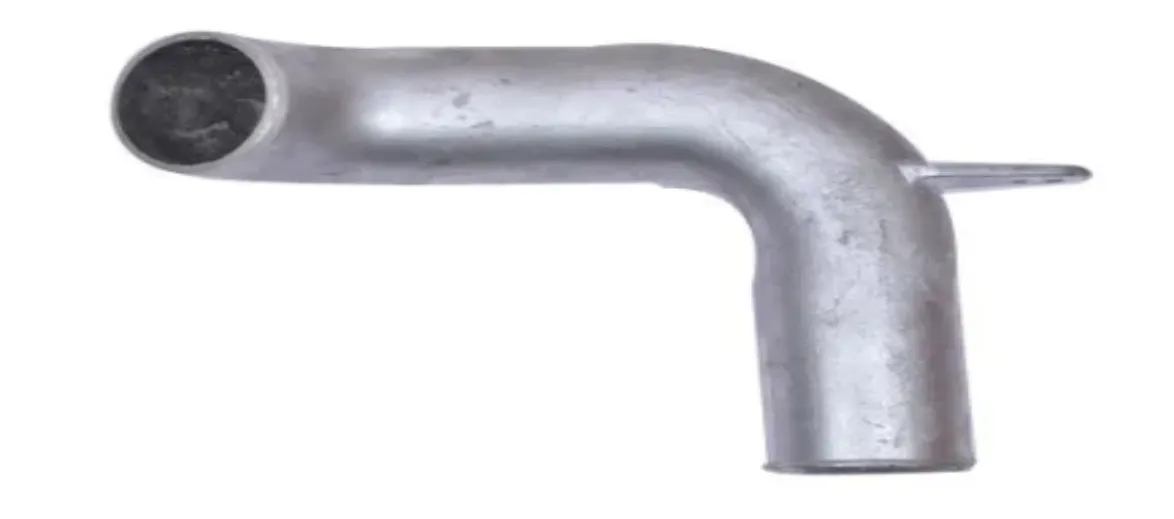
Tubo de escape de fundição sob pressão
é especializada em pesquisa e desenvolvimento personalizados, bem como na produção em massa de tubos de escape de fundição sob pressão. Em resposta aos problemas comuns dos tubos de escape soldados tradicionais, como rachaduras e vazamento de ar, adotamos um processo de moldagem integrado de fundição sob pressão de alta pressão para fornecer componentes metálicos para sistemas de escape de vários modelos de veículos com vedação mais confiável e maior vida útil. Também oferecemos suporte à personalização com base em desenhos e amostras.
Enviar consulta
Descrição do produto
Introdução do produto
O tubo de escapamento fundido é um componente central de desvio de fluxo de metal no sistema de escapamento do veículo, conectando a extremidade do escapamento do motor ao sistema de redução de ruído da seção intermediária e traseira. É responsável pela descarga de exaustão e pelo amortecimento de redução de ruído. Usamos o processo de moldagem integrado de fundição sob pressão de alta pressão para eliminar pontos fracos na estrutura por meio de costuras de soldagem, fornecendo pacotes de soluções de tubos de escape de alta resistência e alta vedação para carros de passageiros, veículos off-road e veículos modificados. Em comparação com o processo tradicional de soldagem de tubos curvos multissegmento, a estrutura de moldagem integrada fundida apresenta uma melhoria essencial na consistência do produto e na confiabilidade a longo prazo. Nossos produtos foram verificados ao longo de anos de instalação real em veículos e apresentam desempenho estável sob diversas condições adversas. A resistência geral do tubo de escapamento do carro fundido é 30% maior do que a da tubulação soldada, e a resistência traseira do escapamento é menor, estendendo efetivamente a vida útil de todo o sistema de escapamento do veículo.
Destaques do produto
1. A estrutura de fundição integrada elimina completamente rachaduras de solda
O tubo de escape do carro fundido é feito através de fundição sob pressão, resultando em um corpo de válvula sem costuras de soldagem. Isto evita o problema de fragilidade do material na zona afetada pelo calor causada pelas soldas. Os canais de fluxo, assentos de montagem e interfaces são todos integrados durante o processo de fundição sob pressão. Os subsequentes requerem apenas uma pequena quantidade de processamento fino. Durante a produção em massa, o desvio de tamanho de cada peça pode ser controlado dentro de ±0,1 mm. Os canais de fluxo interno do tubo de escape de fundição sob pressão são lisos, sem cicatrizes de solda, e a resistência de retorno de escape é aproximadamente 15% menor do que a dos dutos soldados tradicionais.
2. Vedação de flange de precisão, sem vazamento na interface
O vazamento na interface do tubo de escape é o ponto de falha mais comum. O flange de exaustão que fornecemos com fundição sob pressão é feito através de fundição sob pressão integrada e, em seguida, processamento de precisão CNC. O nivelamento da superfície de vedação é controlado em 0,03 mm. Combinado com uma junta de grafite resistente a altas temperaturas, pode manter a pressão por 30 segundos a 0,35 MPa sem queda de pressão. O flange fundido integrado não se deformará devido ao calor da soldagem e não terá o problema de empenamento e vazamento da superfície de vedação durante o uso a longo prazo.
3. Resistência à temperatura e resistência à corrosão, maior vida útil
O substrato do corpo da válvula é feito de liga de alumínio fundido de alta resistência e a superfície é tratada com revestimento em pó de alta temperatura. A temperatura de trabalho a longo prazo pode chegar a 550°C. A conexão da seção traseira é combinada com tubo de exaustão de aço inoxidável. Em ambientes chuvosos, com neve e com névoa salina, seu desempenho de resistência à corrosão é muito melhor do que o de tubulações comuns de aço carbono. O teste de névoa salina neutra dura 720 horas sem ferrugem e a vida útil do veículo pode ser sincronizada com o veículo.
4. Compatibilidade multimodelo e rica experiência de personalização
O chassi dos veículos off-road está sujeito a condições adversas, com grandes cursos de suspensão e impactos frequentes. O sistema de escapamento desses veículos exige alta resistência ao choque. Desenvolvemos vários esquemas de fabricação de moldes para os sistemas de escapamento traseiro de veículos off-road, como o Jeep JK Cat Back Exhaust, e estamos familiarizados com o layout do chassi e os ângulos de abordagem. Durante a fase de projeto, ajustamos as posições dos tubos ao esquema com o menor risco de impacto. Durante a fase de projeto, elevaremos o ponto mais baixo da tubulação para ficar acima de 220 mm do solo, reduzindo significativamente o risco de impacto no fundo. Para veículos modificados e atualizados, podemos cooperar com marcas como Vance e Hines Exhaust para fornecer especificações correspondentes, desenvolver interfaces de flange fundidas correspondentes e oferecer suporte a tratamentos de superfície, como polimento e revestimento de titânio preto.
Especificações Técnicas
| Projeto | Descrição do parâmetro |
| Nome do produto | Tubo de escape de fundição sob pressão |
| Processo Básico | Fundição sob pressão, usinagem CNC de precisão, tratamento de superfície |
| Materiais Opcionais | Liga de alumínio fundido ADC12, aço inoxidável 304 |
| Formulário de Interface | Conexão flange/grampo, personalizável conforme desenhos |
| Temperatura operacional | 550 ℃ de longo prazo, pico de 700 ℃ de curto prazo |
| Desempenho de vedação | Retenção de pressão de 0,35 MPa por 30 segundos, queda de pressão ≤ 0,002 MPa |
| Tratamento de superfície | Revestimento eletroforético de pintura em spray de alta temperatura, polimento, revestimento de titânio preto |
| Documentos de entrega | Relatório de material, relatório de detecção de falhas, registro de teste de estanqueidade |
Nota: As especificações acima são referências gerais. Os parâmetros finais serão baseados nos desenhos de montagem do veículo confirmados fornecidos por você. Para condições especiais, comunique-se com antecedência e conclua a verificação de interferência na montagem do veículo antes da liberação do molde.
Controle de qualidade: Cada lote é rastreável.
Cada lote de matéria-prima é mantido com certificados de material; amostras dos blanks fundidos são amostradas para detecção de falhas por raios X para verificar defeitos internos; após a usinagem, é realizada uma inspeção completa da planicidade da superfície do flange; cada produto acabado é submetido a testes de estanqueidade e quaisquer produtos não conformes não serão liberados. Como fabricante profissional de tubos de escape, estabelecemos um sistema de rastreabilidade de lote, com registros desde a fusão, fundição sob pressão até a inspeção do produto final em cada etapa. Após a confirmação da qualificação da primeira peça, a produção em lote pode ser iniciada. A taxa de amostragem para produção a granel não é inferior a 5% para garantir consistência entre a produção a granel e a amostra.
Processo de Cooperação de Personalização
1. Conexão de demanda: Receba seus desenhos, modelos digitais ou amostras e confirme as especificações da interface e os requisitos de instalação
2. Avaliação de engenharia: Verifique a viabilidade da fundição sob pressão e o risco de interferência na montagem do veículo e apresente uma solução e orçamento
3. Desenvolvimento de molde: Personalize o molde de fundição, complete o molde de teste e modificação
4. Produção de amostra: Produza a primeira peça, complete os testes de tamanho e estanqueidade e entregue para confirmação
5. Verificação da montagem do veículo: Confirme se não há interferência ou ruído anormal de ressonância na instalação real do veículo
6. Produção em lote: após a verificação ser aprovada, inicie a produção em massa e implemente a inspeção de qualidade do processo completo
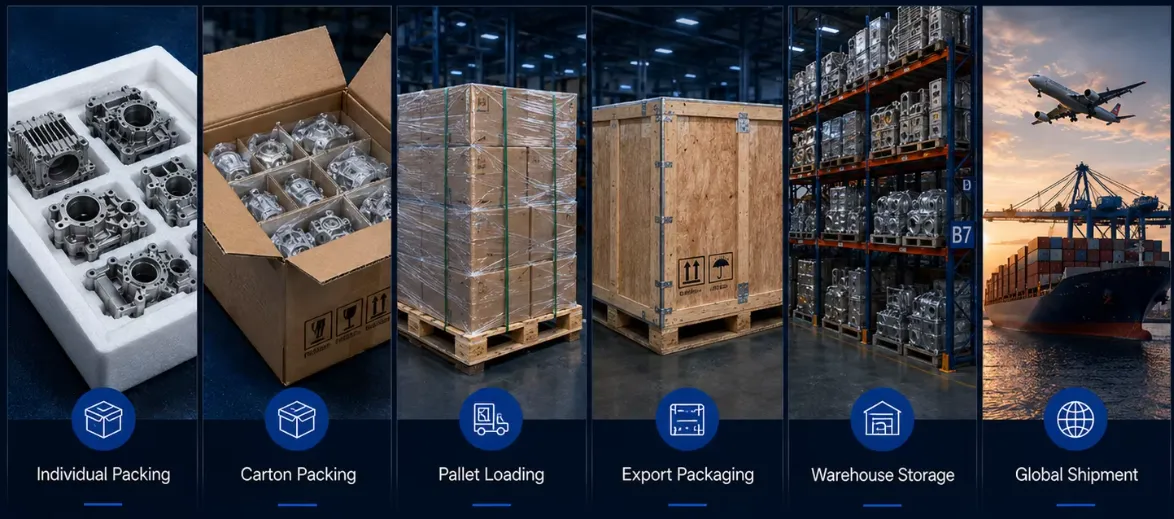
7. Inspeção e entrega: Após a inspeção final ser qualificada, embale para remessa e entregue simultaneamente os materiais de inspeção
Por que nos escolher?
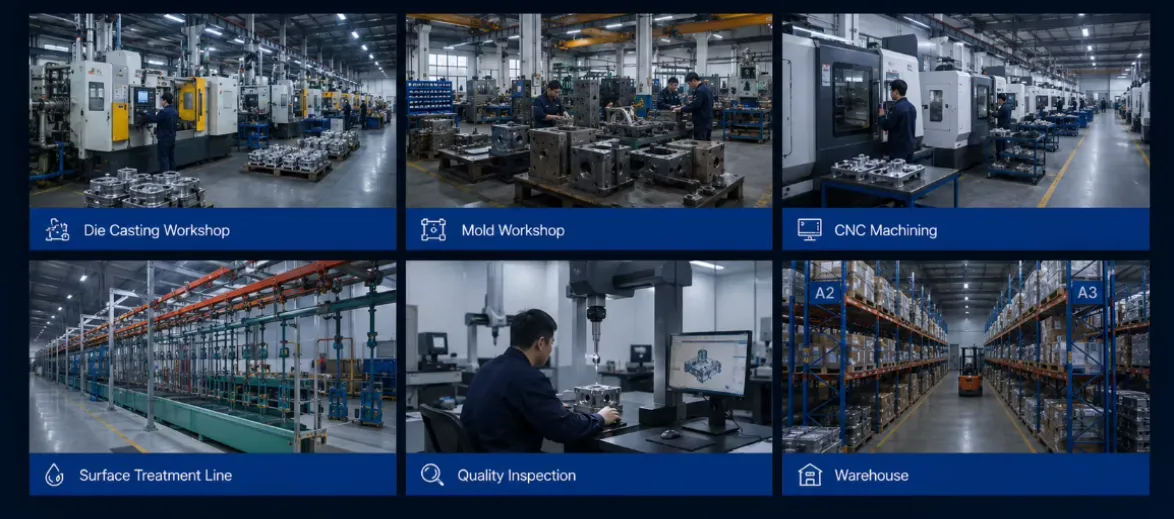
Desde o desenvolvimento do molde, moldagem por fundição sob pressão, processamento de precisão CNC até o teste final de estanqueidade ao gás, toda a linha de produção é concluída em um circuito fechado dentro da mesma fábrica, com os processos principais não terceirizados. Antes da liberação do molde, conduzimos antecipadamente a simulação do fluxo do molde de fundição para prever defeitos internos, como cavidades de contração e fechamentos a frio, evitando a perda de tempo devido a repetidas modificações no molde. Como fornecedores confiáveis de tubos de escape, estamos familiarizados com os requisitos do mercado para evitar projetos e modificações de chassis de veículos off-road. Cada lote de produtos vem com relatórios de detecção de falhas por raios X e registros de estanqueidade a gases, apoiando a verificação de amostras de pequenos lotes antes de aumentar a produção. Nosso tubo de escape de fundição sob pressão foi exportado para muitos países da América do Norte e Sudeste Asiático. Convidamos você a enviar os desenhos e enviaremos o feedback dos resultados da avaliação o mais rápido possível.
Perguntas frequentes
Como posso obter o orçamento preciso das peças?
Podemos fornecer um orçamento preciso com base em seus desenhos 2D/3D (STEP/IGS/PDF), materiais, quantidade, tolerâncias, tratamento de superfície e requisitos de entrega.
Posso acompanhar remotamente o progresso da produção?
Sim. Após a confirmação do pedido, forneceremos um plano de produção detalhado e enviaremos um relatório de progresso semanal, incluindo fotos e vídeos reais.
Que testes serão realizados no tubo de escape acabado?
Cada produto acabado passa por um teste de estanqueidade (com pressão de 0,35 MPa mantida por 30 segundos) e uma inspeção abrangente das principais dimensões. As matérias-primas são amostradas proporcionalmente para detecção de falhas por raios X para verificação de furos de ar internos, garantindo que não haverá vazamento de ar após a montagem.
Vocês aceitam pedidos de teste de pequenos lotes?
Depois que a solução técnica for confirmada e a primeira amostra for verificada para carregamento, podemos aceitar pedidos de teste em pequena escala para ajudá-lo a verificar o efeito do carregamento antes de expandir a produção.
Posso ter meu logotipo impresso no produto?
Sim. Notifique-nos formalmente antes da produção e primeiro confirme o design com base em nossas amostras.
Você oferece suporte de design ou análise DFM?
Sim. Nossos engenheiros fornecem feedback DFM (Design for Manufacturing) para otimizar o projeto de peças, reduzir custos e melhorar a conformabilidade.
Categoria Relacionada
Fundição sob pressão de alumínio
Fundição sob pressão de liga de zinco
Fundição sob pressão em câmara fria
Fundição sob pressão de câmara quente
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.